


8 خطوات هندسية رئيسية لخدمة قالب القالب بغرفة باردة – من التصميم إلى الإنتاج الضخم
هناك سبب يجعل قالب الصب المصنوع عالي الجودة هو أساس أساسي لكل مكون معدني يصنع. الدقة ضرورية في كل مرحلة من مراحل خدمة صب القوالب في غرفة الباردة لسبائك الألمنيوم والزنك، من أول مناقشة سعر وحتى آخر عملية إنتاج. تساعد الإجراءات التالية المصنعين على إطالة عمر الأداة وإدارة التكاليف.
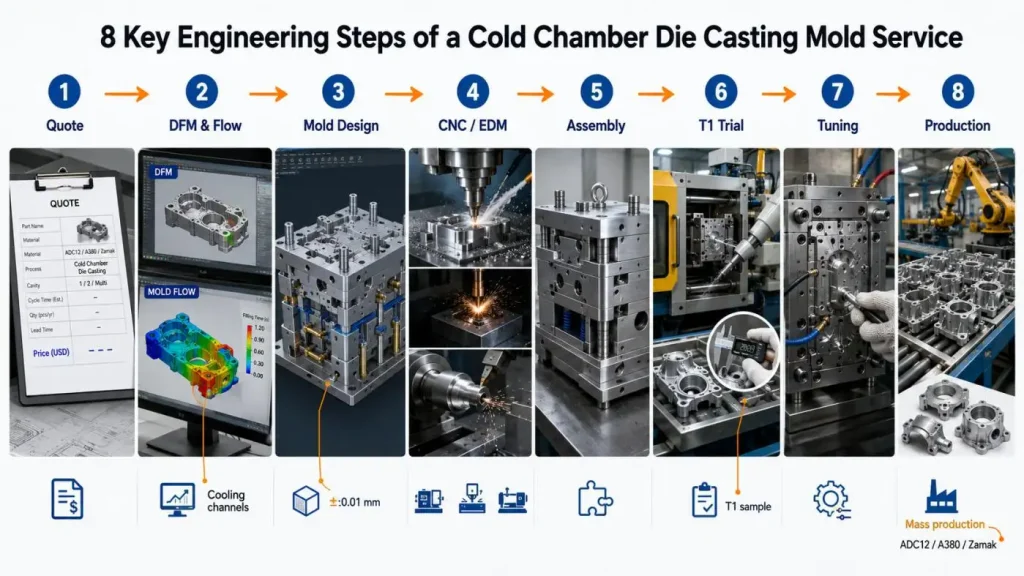
فيما يلي يناقش ثماني إجراءات هندسية حاسمة تساعد في بناء قالب صب بالقالب لسبائك ألو والزنك. يفعل ذلك مع أمثلة رائدة في الصناعة، ويؤكد بشكل خاص على مهارات SunOn التجارية المتفوقة.
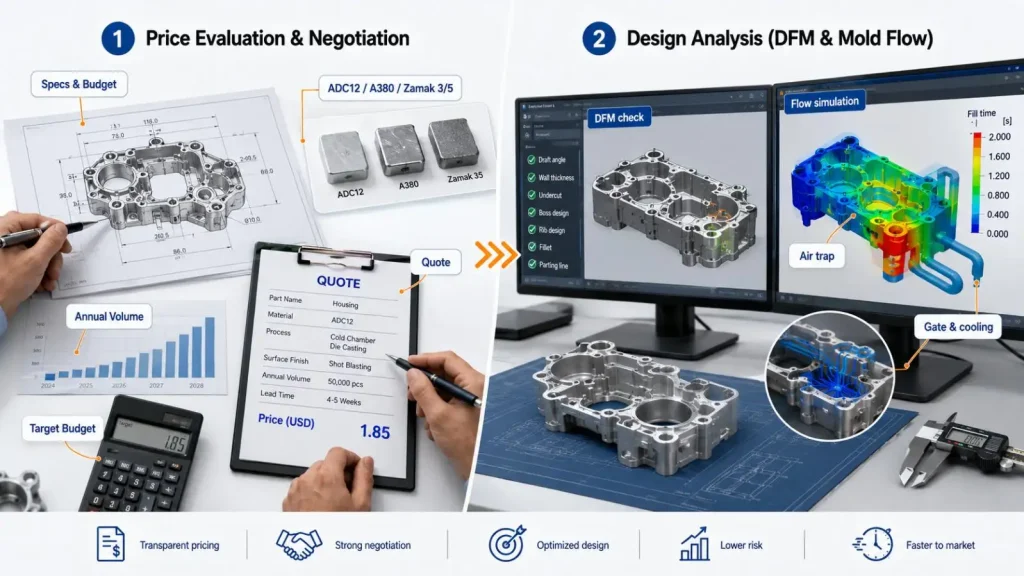
الخطوة 1: تقييم الأسعار والتفاوض
مشروع العفن الناجح هو نتيجة توصل المورد والعميل إلى فهم مشترك للمتطلبات التجارية والتقنية.
• افحص رسومات مكونات عميلك بعناية: يقوم المهندسون بفحص الأبعاد المطلوبة مع التساويات، وسبيكة الصب (ألمنيوم ADC12، ألمنيوم A380، أو زاماك 3/5 زنك)، والكمية المتوقعة سنويا.
• توضيح المتطلبات في وقت مبكر من المشروع: سيتم الإجابة على الأسئلة المتعلقة بالتشطيب السطحي المطلوب، والمعالجة اللاحقة (CNC، الطلاء المعدني)، وجدول التسليم قبل أي عمل على التصميم.
• قدم عرض سعر يشرح جميع التكاليف: درجة فولاذ الأدوات (H13, 8407)، عدد التجاويف، تعقيد قنوات التبريد، وعمر الخدمة المتوقع للقالب كلها ستؤثر على العرض النهائي.
• التفاوض على السعر بناء على قيمة الخدمة: من الشائع أن تكون تكلفة البداية أعلى؛ ومع ذلك، فإن تكلفة هذه الخدمة ستكون أقل بكثير في عمليات الإنتاج بكميات كبيرة.
وباستخدام خبرة عدة عقود، يقدم فريق SunOn أسعارا واقعية تنافسية للغاية ولا تحتوي على تكاليف خفية.
الخطوة 2: تحليل التصميم (تحليل تدفق القالب وDFM)
يقوم المهندسون بتصميم من أجل قابلية التصنيع (DFM) ومحاكاة تدفق القوالب (إذا لزم الأمر) قبل تصنيع الأدوات.
• تحديد عيوب التصميم مبكرا: الزوايا الحادة، سمك وزوايا الغاطس غير المتساوية، وما إلى ذلك يتم تحديد وتثبيت.
• محاكاة تدفق العالب: تعرض محاكاة تدفق القالب نمط التعبئة ومصائد الهواء وتظهر الإغلاق البارد وسلوك التصلب لسبائك الألمنيوم والزنك.
• تصميم البوابات والمسامير: تم تعديل التصميم لتوفير ملء متماثل لمقطع الحقن والمقطع.
• توقع التبريد: وجود بقع حرارية أو تبريدية وقنوات إضافية من سائل التبريد أو إدخالات نحاس البيريليوم يشير إلى الحاجة إلى تبريد إضافي.
تقوم SunOn بتحليل تدفق القوالب لجميع مشاريع قوالب الصب بالقالب من سبائك Alu & Zinc، مما يقلل من تكرار الاختبارات الفيزيائية.
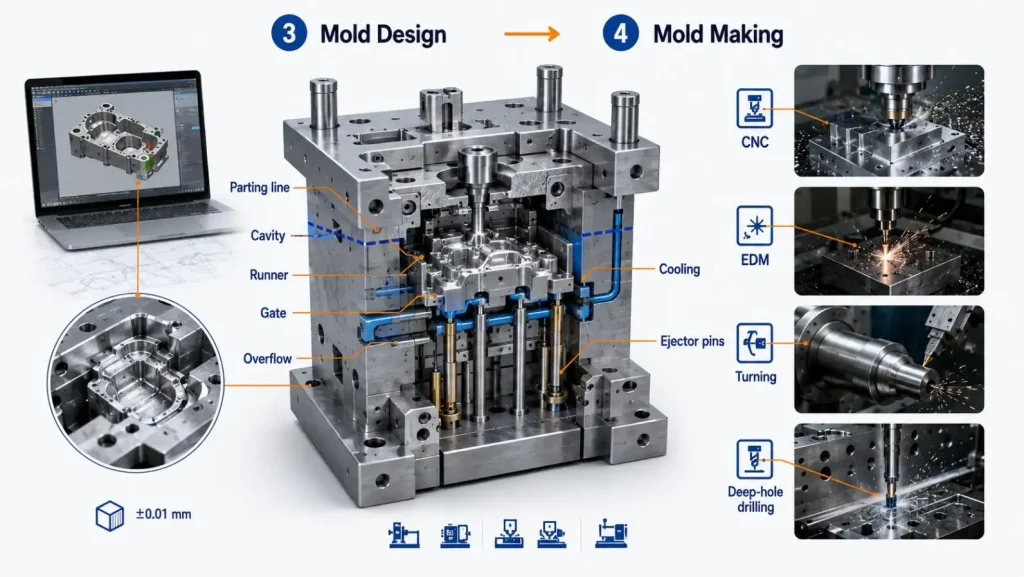
الخطوة 3: تصميم القوالب
عند استلام DFM، يبدأ تصميم القوالب ثلاثية الأبعاد. هذا يصف كل مكون سيتم تصنيعه.
• تصميم أسطح الفصل والتجويف: هذا يحدد فتحة وطرد الجزء من القالب. يمكن زيادة عدد التجاويفات إذا كان الجزء صغيرا.
• يحدد مزيج لزوجة السبائك وحجم الطلقات في آلة الحقن أبعاد آبار السرعة، والمعد، والبوابة، والفائض.
• تصميم قنوات التبريد: تم تصميم التبريد ليكون سريعا قدر الإمكان لتقليل الوقت المطلوب لدورة تصنيع كاملة.
• تصميم نظام القذف: تم تصميم دبابيس القذف والأكمام لضمان إمكانية إخراج الجزء مع أقل ضرر للقطعة.
الخطوة 4 - صناعة القوالب (تشغيل CNC، إدارة إلكترونية إلكترونية، تقليب)
في هذه المرحلة من التصنيع، يتبع التصميم عن كثب تشكيل الكتل والتجاويف.
• يتم ذلك أولا من خلال إجراء الطحن الخشن ثم التشطيب. جميع كتل التجويف يتم تشكيلها ضمن تحمل ±0.01 مم.
• تستخدم الماكينة الكهربائية التفريغ (EDM) للميزات التي لا يمكن تحقيقها باستخدام التشغيل التقليدي، مثل الحفر العميقة أو الأضلاع ذات المقطع العرضي الرقيق.
• الدوران: يستخدم مخرطة دقيقة لأي ميزات دوران في التصميم، أي خاصة بوشات السبرو ودبابيس القذف.
• يتم حفر قنوات التبريد وفقا للتصميم ويتم تشكيلها باستخدام حفر عميق حقيقي.
• نسيج السطح: إذا كان من المقرر نقش ميزات الجزء، فهذه ستكون المرحلة اللازمة لإكمال التشطيب السطحي.
مع التخطيط الكامل للتشغيل الداخلي، يمكن لشركة SunOn تجنب مخاطر الاعتماد الكبير على المقاولين الفرعيين. هذا يضمن تسليم الأدوات المكشوفة بالكامل في الوقت المناسب، مع ضمان مستوى ممتاز من مراقبة الجودة.
الخطوة 5: تجميع القوالب
جميع المكونات المصنعة بشكل فردي تتجمع معا لتشكيل قاعدة قالب تشغيلية.
• محاذاة التجويف والصفائح الأساسية: تستخدم دبابيس التوجيه وبوشاتها للمساعدة في جعل المحاذاة مثالية في كل دورة.
• تركيب نظام القذف: يتم تجميع واختبار ألواح ودبابيس القذف لسهولة التشغيل.
• توصيل وصلات التبريد: يتم تركيب وصلات خراطيم التبريد أو المشعبات على قنوات التبريد للسماح بتدفق مياه التبريد أو الزيت.
• اختبار آليات الانزلاق: يتم فحص النوى الجانبية أو المنزلقات (لميزات القطع السفلي) للحركة.
• التحقق من جميع المثبتات وعناصر الختم: يتم تجميع حلقات O، والعصا، والبراغي، وغيرها لتجنب التسرب والارتخاء أثناء العملية.
يتم التجميع بطريقة تضمن أن القالب سيدور بين الفتح والإغلاق، مما يؤدي إلى إخراج المكونات بشكل موثوق لعشرات الآلاف من الدورات.
الخطوة 6: تجربة العفن (فحص عينة T1)
قبل بدء الإنتاج الضخم، يستخدم القالب أولا فعليا في آلة صب القالب ذات الحجرة الباردة.
• تحميل القالب على آلة غرفة باردة: يتم تثبيت القالب ويتم وضع غلاف الطلقة ليكون في خط مستواه مع مكبس الحقن.
• التحكم في المعايير وحقن الألمنيوم المنصهر أو الزنك: تتم الطلقات الأولى بضغط وسرعة ودرجة حرارة منخفضة جدا.
• التحليل البعدي لعينات T1: تم قياس العينات المصبوبة بواسطة CMM ومقارنتها بالرسم الأصلي.
• فحص بصري للعيوب: تم ملاحظة إغلاق بارد، وعلامات تدفق، ومسامية، وعيوب تعبئة غير مكتملة.
• تقييم جودة القذف: يجب ألا تظهر العينات المصبوبة دليلا على القذف المقيد؛ يجب أن تكون أيضا في حالة توازن غير منحني.
يقوم مهندسو SunOn بجمع البيانات من كل تجربة ثم ينشئون تقرير فحص مفصل للعميل لتوثيق التجربة من أجل شفافية التشغيل.
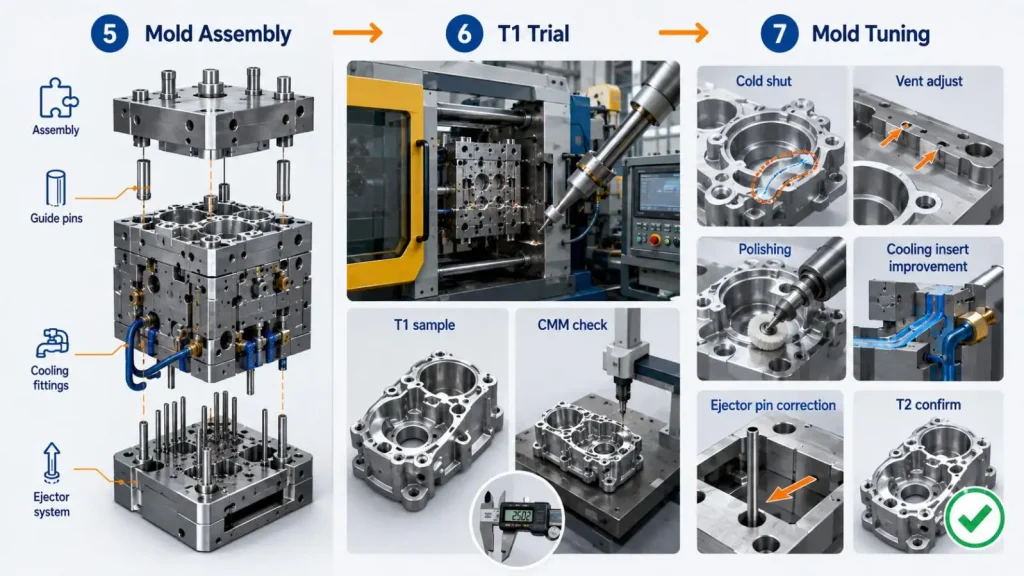
الخطوة 7: ضبط القوالب وتحسينها
تم استخدام نتائج T1 السابقة لتثبيت القالب لتقليل العيوب وتعظيم وقت الدورة.
• تغييرات البوابة / التهوية: يمكن تحقيق تغيير شكل البوابة وحجم الفتحة من خلال طحن بسيط أو أعمال EDM، وتحقيق أقصى حد من التعبئة.
• إدخالات / قنوات التبريد: يمكن إنشاء إدخالات أو قنوات إضافية للمساعدة في تخفيف النقاط الساخنة.
• تلميع التجويف: تسمح التجاويف التي تخضع لتلميع التجويف بتدفق معدني أكثر سلاسة.
• دبابيس القذف: يمكن تغيير دبابيس القذف في الطول والموقع للمساعدة في رسم الجزء وعدم التسبب في تشويه.
• تحسينات الاختبار: تجرى تجربة ثانية (T2) للتأكد من حل المشكلات قبل بدء الإنتاج.
يتم تحسين قالب "العامل" إلى قالب عالي الأداء من خلال عملية تكرارية حرجة تسمى الضبط.
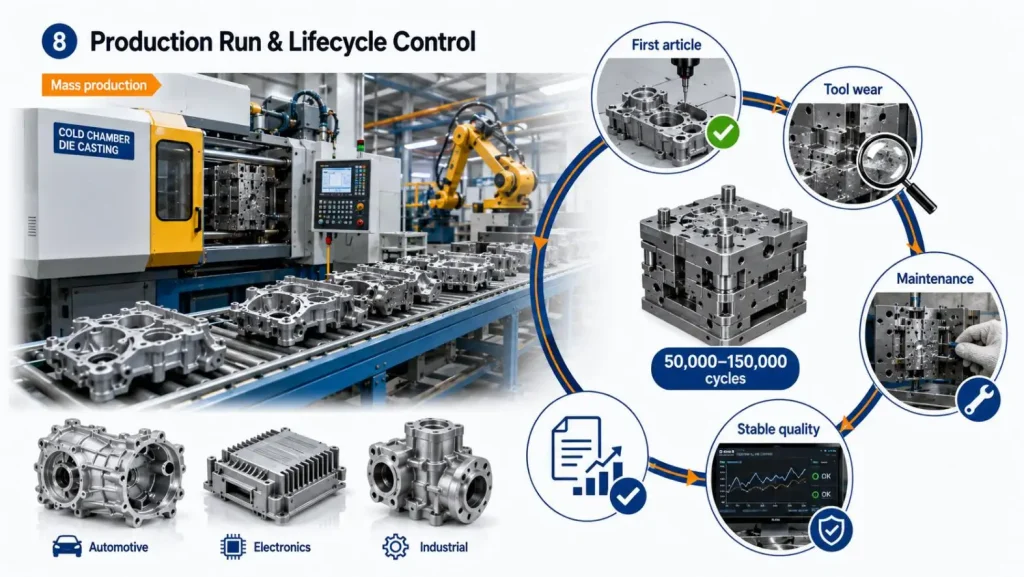
الخطوة 8: فترة الإنتاج
بمجرد الانتهاء من الضبط بنجاح، ينتقل القالب إلى الإنتاج الضخم عبر خط خدمة الصب بالقالب في غرفة الباردة.
• تنفيذ معلمات العملية المحسن: يتم تحديد وضبط درجة حرارة المعدن، وقت الدورة، الضغط، وسرعة الحقن.
• تنفيذ فحص المادة الأولى: تجرى فحوصات الأبعاد والبصرية على الأجزاء الأولى لكل دفعة إنتاج.
• تقييم تآكل الأدوات المسيطر عليه: تدرس فولاذ الأدوات المستخدمة في النوى والبوابات (مثل فولاذ القوالب) بعد عدد محدد من الدورات (مثل 5000 دورة).
• تنفيذ الصيانة المجدولة: يتم تمديد عمر القالب من خلال تنظيف وتزييت القوالب والاستبدال الدوري لدبابيس القذف البالية.
• حفظ سجلات التحسين المستمر: جميع العمليات مدعومة من خلال تسجيل جودة القطع، وعدد الدورات، ووقت التوقف.
يدعم قالب الصب بالقالب من سبيكة Alu & Zinc من SunOn إنتاجا ضخما للسيارات والإلكترونيات والمكونات الصناعية مع 50,000 إلى أكثر من 150,000 دورة دورة، جميعها بدقة استثنائية قابلة للتكرار.
لماذااخترصن أون'خدمة صب القوالب في غرفة باردة
تمتلك مجموعة صن أون الصناعية المحدودة أكثر من 25 عاما في مجال هندسة القوالب والخدمات الشاملة من البداية إلى النهاية، بالإضافة إلى شهادات ISO 9001 وIATF 16949 وISO 14001.
• كل شيء يتم داخليا: التحكم في العملية كاملة من DFM واختيار فولاذ 8407/H13 إلى عمليات CNC، والتجميع، والتجارب التشغيلية، وتعديلات الأدوات، والإنتاج الضخم.
•الوقاية من العيوبقبل بدء التشغيل: تدفق القالب مع تحليل المكونات الحرارية المدمجة يساعد في إبراز مناطق المشكلة، ويمكن إجراء التعديلات اللازمة.
• المرونة مع السبائك: التصميم يمكنه بسهولة استيعاب السبائك. التغييرات التصميمية اللازمة لإضافة سبائك الألمنيوم (ADC12، A380) والزنك (زاماك 3، 5، 8) هي تافهة.
• الحضور العالمي: 27 مدينة مع مهندسين في الموقع يقدمون الدعم الفني والمساعدة والصيانة.
• حلول تشطيب كاملة: تقدم SunOn عمليات تقليم كاملة، وإزالة الحواف، وتشغيل CNC، ومعالجات سطحية (طلاء مسحوق، أكود، وطلاء) بعد الصب.
اليوم، مع أدوات دقيقة للغاية وطويلة الأمد لقوالب الصب بالقالب من سبائك ألو والزنك، تعزز صن أون الكفاءة العامة وتقلل التكاليف للإنتاج على نطاق واسع.
الجدول النهائي للملخص
| الخطوة | النشاط | الهدف الرئيسي |
| 1 | تقييم الأسعار والتفاوض | المواصفات وتوافق الميزانية |
| 2 | تحليل التصميم (DFM & Flow) | التنبؤ بالعيوب والوقاية منها |
| 3 | تصميم القوالب | تحسين الفراق والبوابة والتبريد |
| 4 | صناعة القوالب (CNC/EDM) | دقة ±0.01 مم |
| 5 | تجميع القالب | الأداة الوظيفية |
| 6 | تجربة العفن (T1) | محاكاة الاختيار |
| 7 | ضبط القوالب | إزالة العيوب، زيادة الكفاءة |
| 8 | فترة الإنتاج | اتساق الإنتاج على نطاق واسع |
مع الحاجة إلى الصب بالقالب لمكونات السيارات خفيفة الوزن من الألمنيوم أو الأجهزة الاستهلاكية المعقدة من سبائك الزنك، تقدم SunOn الهندسة المتعمق والتصنيع المتقدم في كل خطوة.
هل ترغب في بدء مشروع قالب صب بالسبك؟ لتقييم جدوى القالب والاستفسارات الأخرى، تواصل مع SunOn للحصول على عرض سعر.
الأسئلة الشائعة
س1. ما هو تحليل DFM في تصميم قوالب القالب ذات الحجرة الباردة؟
إدارة الطب البحري (DFM) جزء من التصنيع. DFM يرى صعوبات في الإلقاء. كما يقوم DFM بتحسين تصميم الجزء والقالب قبل قطع الفولاذ.
س2. لماذا يعتبر تحليل تدفق القوالب مهما جدا في أنظمة الألمنيوم وسبائك الزنك؟
تحليل تدفق القوالب يحل مشاكل مثل تدفق المعادن في التجاويف، احتجاز الغاز، الإغلاق البارد، النقاط الساخنة، ويساعد في تصميم البوابات وقنوات التبريد.
س3. ما هو أفضل فولاذ لصب القوالب في الحجرات الباردة؟
يعتبر H13 مقاومته للإجهاد الحراري. يتم النظر في الفولاذ 8407 واختباره من حيث التوصيل الحراري وقابليته للتلميع. يتم تقييم نحاس البريليوم لخصائصه في تبديد الحرارة.
س4. ما هو تحمل الصب بالقالب في غرفة البرودة؟
مستوى التحمل لصب القالب في الحجرات الباردة هو ± 0.01 مم لنوى القوالب وتجاويف القوالب من خلال عمليات EDM وCNC.
س5. ما هي تجربة العفن من النوع الأول؟
تجربة قالب T1 هي المحاولة الأولى لصنع قالب جديد على آلة غرفة باردة وتنتج أجزاء تخضع لتقييم أبعاد وبصري.
