


ألواح باردة ملحومة بالاحتكاك: نظرة عامة على التصنيع
A صفيحة باردة ملحومة بالاحتكاكيجمع بين قنوات التبريد المصنوعة بواسطة CNC مع لوحة تغطية متصلة عبر لحام احتكاكي، أو FSW. غالبا ما ينظر في هذا الأسلوب للبناء لمكونات الألمنيوم المبردة بالسائل التي تتطلب تجميعا دائما مختوما، وتسطو محكم، وإنتاجا قابلا للتكرار.
توفر SunOnخدمات التشغيل الدقيقة CNCللأجزاء المخصصة المصنوعة من رسومات العملاء، بما في ذلك اللوحات، والجيوب، والفتحات، والثقوب، والخيوط، ومكونات إدارة الحرارة. ومع ذلك، لم يتم تأكيد اللحام بالاحتكاك حاليا كقدرة داخلية من SunOn في المعلومات المتوفرة للشركة. لذا يجب على المشترين التحقق مما إذا كان FSW مكتملا داخليا، أو يديره شريك إنتاج معتمد، أو مستثني من النطاق المعلن قبل تقديم الطلب.
لمراجعة أولية لإمكانية التصنيع، قدم رسمك ثنائي الأبعاد، نموذج التصميم الحاسوب ثلاثي الأبعاد، درجة المواد، تصميم القناة، ظروف التشغيل، متطلبات الاختبار، التشطيب، والكمية المطلوبة.
ألواح باردة ملحومة بالاحتكاك المخصص من SunOn
عادة ما تتكون لوحة التبريد المخصصة من ألياف الألياف الصلبة من قاعدة ألمنيوم مصنعة بواسطة CNC، وقنوات تبريد داخلية، وغطاء متطابق، وميزات دخول ومخرج، وأسطح تثبيت نهائية. قد يشمل نطاق التصنيع أيضا التشغيل بعد اللحام، ومعالجة الأسطح، والفحص الأبعادي، وتنظيف القنوات، واختبار التسرب أو الضغط.
اعتمادا على نطاق المشروع المؤكد، قد تشمل المخنولات النموذجية:
- قاعدة الألواح الباردة المصنعة بواسطة CNC
- قنوات التبريد المعدلة ومسارات التدفق
- غطاء الألمنيوم المطابق
- مدخل، مخرج، خيط وميزات التركيب
- تجميع صفائح باردة متصلة
- تشغيل سطح التركيب بعد اللحام
- إزالة الحواف وتنظيف القنوات
- أكد أو أي تشطيب محدد آخر
- تقرير الفحص البعدي
- تقرير التسرب أو اختبار الضغط
- النموذج الأولي أو قطع الإنتاج
القوة المؤكدة لشركة SunOn هي الإنتاج CNC المعتمد على الرسم. إنهخدمات تشغيل CNC من الألمنيوميدعم أجزاء ألمنيوم مخصصة، بما في ذلك المشتتات الحرارية والألواح الحرارية. يجب تأكيد انضمام FSW، وامتلاك المعدات، وأحجام الألواح المدعومة، وقدرة الاختبار بشكل منفصل لكل مشروع على الألواح الباردة.
هل FSW هي الطريقة المناسبة للربط للوحة الباردة الخاصة بك؟
قد يكون FSW مناسبا عندما تستخدم اللوح البارد سبيكة ألمنيوم متوافقة، ولديها مسار لحام مستمر يساعد، وتوفر مادة كافية بين مسار اللحام وقنوات التبريد الداخلية.
غالبا ما يتم تقييم العملية لتركيبات الصفائح الباردة الدائمة لأنها تربط القاعدة والغطاء دون إذابة المادة بنفس طريقة اللحام الاندماجي التقليدي. ومع ذلك، تعتمد الملاءمة على السبيكة الفعلية، وسمك الغطاء، وأرض اللحام، وحجم اللوحة، وتصميم التركيب، وموقع القناة، ومتطلبات الاستواء، والمعدات الإنتاجية المتاحة.
المشاريع التي قد تناسب FSW
قد يكون من المفيد النظر في لوحة باردة ملحومة بالاحتكاك عندما:
- القاعدة والغطاء مصنوعان من سبائك الألمنيوم المدعومة.
- يمكن لأداة الربط الوصول إلى مسار اللحام الكامل.
- محيط القناة يحتوي على أرض لحام كافية.
- يتطلب التجميع غطاء محكم الإغلاق بشكل دائم.
- هندسة الأجزاء قابلة للتكرار عبر دفعات الإنتاج.
- إدخال الحرارة أو التشويه الناتج عن اللحام بالاندماج يمثل مصدر قلق.
- يمكن استخدام التشغيل بعد اللحام لاستعادة الأسطح الحرجة.
- اللوحة تناسب الآلة الموثقة ومغلف التركيبة.
يمكن للعمل السريع والماء أن يقلل من بعض مشاكل الانصهار المرتبطة باللحام بالاندماج، لكنه لا يضمن تلقائيا عدم وجود تشويه أو عدم وجود عيوب أو تسرب. تصميم المفاصل، اختيار الأدوات، التحكم الآلي، التثبيت، تحضير الأسطح، والتحقق من العملية لا يزال مهما.
المشاريع التي تتطلب مسار انضمام آخر
قد تكون طريقة بناء أخرى أكثر ملاءمة عندما:
- أداة FSW لا يمكنها الوصول إلى الوصلة المطلوبة.
- قنوات المبرد تترك مادة غير كافية حول مسار اللحام.
- الهيكل الداخلي معقد جدا بالنسبة لتصميم الغلاف المختار.
- يجب أن يكون الغطاء قابلا للإزالة للصيانة.
- لم يتم التحقق من تركيبة المواد في FSW.
- اللوحة تتجاوز حجم الجهاز أو التجهيز المتاح.
- لا يزال التصميم يتغير بشكل متكرر خلال النماذج الأولية المبكرة.
- اللحام، الختم الميكانيكي، اللصق، أو طريقة أخرى تناسب الهندسة بشكل أفضل.
| عامل التصميم | قد يتناسب FSW عندما | راجع طريقة أخرى عندما |
|---|---|---|
| المادة | يتم التحقق من صحة السبيكة في العملية | تركيبة السبيكة أو المواد غير مدعومة |
| الوصول إلى اللحام | تحتوي الأداة على مسار وصول مستمر | ميزات الوصول إلى أدوات الكتل |
| تصريح القناة | تحيط القناة بأرض لحام كافية | مسار اللحام قريب جدا من القناة |
| حجم اللوحة | الجزء يناسب ظرف الجهاز المعتمد | القطعة تتجاوز سعة المعدات أو التجهيزات |
| قابلية الخدمة | غطاء دائم مغلق مقبول | يجب أن يكون الغطاء قابلا للإزالة |
| مرحلة الإنتاج | الهندسة مستقرة وقابلة للتكرار | التصميم يتغير باستمرار |
كيفية تصنيع لوحة باردة من FSW
يجب أن تربط خطة تصنيع موثوقة تصميم القناة، وعملية التشغيل باستخدام CNC، وطريقة الربط، وعمليات ما بعد اللحام، ومتطلبات القبول النهائي. يجب مراجعة هذه المراحل معا قبل الإنتاج.
مراجعة الرسم وDFM
تبدأ العملية برسم العميل ثنائي الأبعاد ونموذج CAD ثلاثي الأبعاد. يجب أن تؤكد مراجعة الهندسة ما يلي:
- سبيكة الألمنيوم وطبقة العزل
- أبعاد اللوحة العامة
- عرض القناة، العمق، التوجيه، وسماكة الجدران
- مادة الغطاء والسمك
- أرض اللحام ومسار الأدوات
- مواقع المدخل والمخرج
- خيوط ومتطلبات التركيب
- مواقع حفر التثبيت
- المرجعيات الحرجة والتسامحات
- سطح التثبيت المسطح
- خشونة السطح
- نوع سائل التبريد
- ضغط التشغيل ودرجة الحرارة
- هدف انخفاض الضغط
- متطلبات التشطيب والتمويه
- معايير الفحص والاختبار
- النموذج الأولي وكميات الإنتاج
يجب أن تحدد مراجعة DFM أيضا المناطق التي قد تزيد فيها الجدران الرقيقة، أو التباعد الضيق بين القنوات، أو خلوص اللحام غير الكافي، أو صعوبة الوصول إلى الأدوات، أو التسامحات غير الضرورية من مخاطر الإنتاج.
التشغيل CNC للقاعدة والقنوات
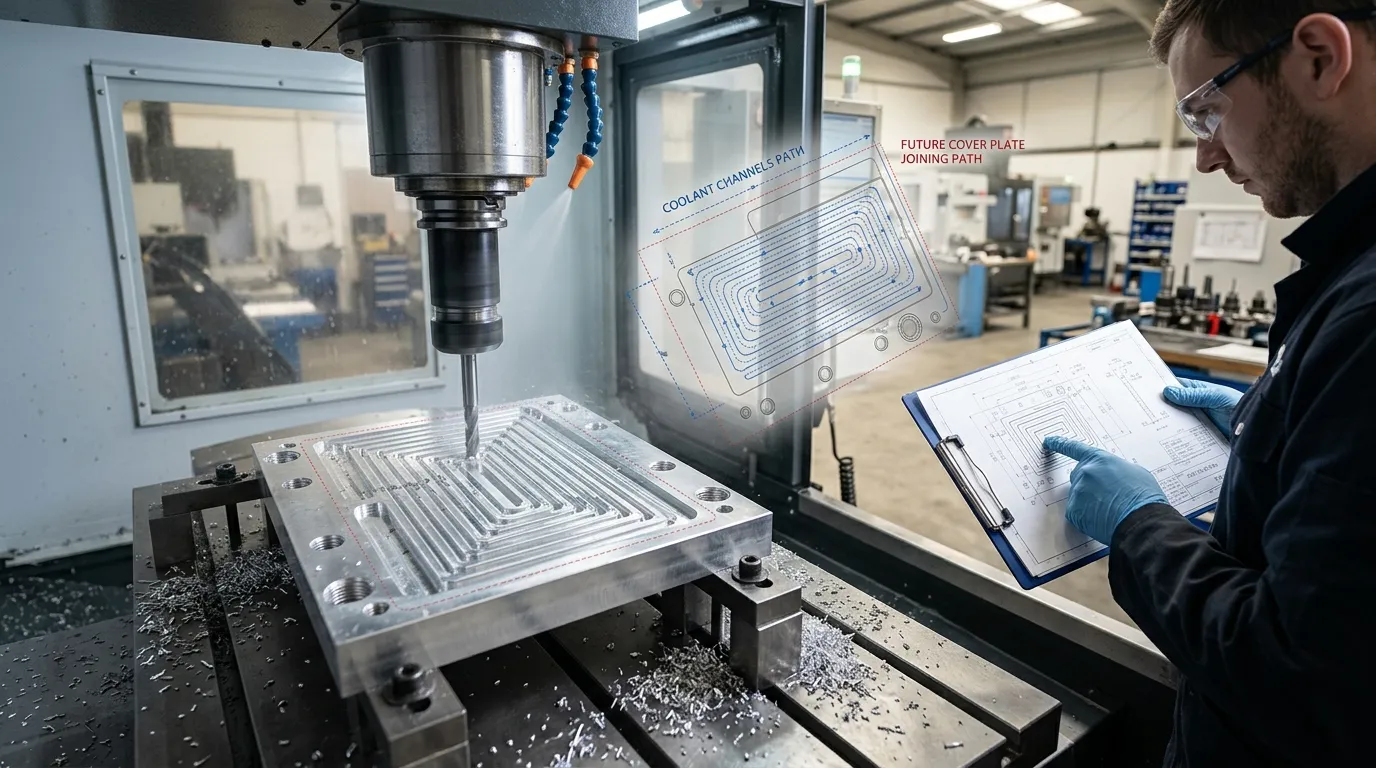
يتم تصنيع لوحة القاعدة لإنشاء مسار سائل التبريد وهندسة المكون الخارجي. اعتمادا على التصميم، قد يشمل منظار التشغيل ما يلي:
- قنوات التبريد
- الجيوب والمناطق المغمورة
- ميزات توزيع التدفق
- ثقوب التثبيت
- المنافذ الملولبة
- أسطح البيانات
- إغلاق أو ربط الأسطح
- الملفات الخارجية
- مواقع المستشعرات أو التركيبات
يعد التشغيل الدقيق للتصنيع في التصنيع الCNC مهما لأن موقع القناة، وتلامس الغطاء، وخلوص مسار اللحام، وهندسة سطح التركيب تؤثر على مراحل التصنيع اللاحقة. صن أونخدمات التشغيل الدقيقة CNCهي ذات صلة بهذا الجزء من سير عمل اللوحة الباردة.
قد تتطلب ترتيبات القنوات الأكثر تعقيدا مراجعة تصميم إضافية. يمكن للمشترين الذين يقومون تقييم مسارات التدفق الكثيف أيضا مراجعةالصفائح الباردة ذات القنوات الدقيقةكفئة بناء ذات صلة، رغم أن ليس كل تصميم الميكرو تنابل مناسب للانضمام إلى FSW.
تحضير الغطاء وتركيبه
يجب أن تتطابق صفيحة الغطاء مع هندسة القاعدة وتوفر مادة كافية للربط. قبل اللحام، يتم تنظيف القاعدة والغطاء ومحاذاة وتثبيتها في تركيبة.
يجب أن يتحكم التركيب على:
- حركة الغطاء
- حركة القاعدة
- الاتصال المشترك
- محاذاة الأجزاء
- الدعم تحت مسار اللحام
- التشويه أثناء الربط
- حماية الأسطح الحرجة
يمكن أن يؤثر التشابك الضعيف أو التلامس غير المتساو على قوام اللحام، ودقة الأبعاد، والاستواء النهائي.
اللحام بالاحتكاك بالتحريك
خلال FSW، تدخل أداة غير قابلة للاستهلاك دوارة إلى منطقة التوصيل وتتحرك على طول مسار اللحام المخطط. الاحتكاك والحركة الميكانيكية يطيران المادة تحت نقطة انصهارها. تقوم الأداة بخلط المادة وتوطيبها لتكوين الوصلة بين الغطاء والقاعدة.
قد تشمل المتغيرات الخاضعة للرقابة المهمة ما يلي:
- تصميم الأدوات
- سرعة الدوران
- سرعة الدوران
- عمق الغوص
- القوة المحورية
- زاوية الأدوات
- موضع مسار اللحام
- استراتيجية الدخول والخروج
- دعم التركيبات
تعتمد هذه القيم على السبيكة، وسماكة المادة، وتصميم الوصلات، والآلة، وعملية التأهيل. يجب عدم نشر معلمات FSW الخاصة ب SunOn إلا إذا تم التحقق منها من خلال سجلات هندسية وإنتاجية فعلية.
التشغيل والتشطيب بعد اللحام
بعد الربط، قد تكون هناك حاجة إلى تشغيل CNC إضافي لإكمال القطعة. يمكن أن تشمل عمليات ما بعد اللحام:
- تشغيل سطح التثبيت
- تصحيح التسطح النهائي عند السماح
- التشطيب الأبعاد الخارجية
- إكمال المنافذ والخيوط
- أدوات التشغيل ومناطق الدخول أو الخروج
- إزالة الحواف
- التنظيف الداخلي
- تحضير السطح
- الأكد أو الطلاء
- الفحص البصري والبعدي النهائي
يجب تضمين متطلبات التشطيب في الرسم الأصلي لأن المؤكسد، الطلاء، التغطية، والتصنيع بعد اللحام يمكن أن يؤثر على الأبعاد وحالة السطح.
التسرب، الضغط، والتحقق من الأبعاد
يجب أن تتبع الاختبارات معايير قبول متفق عليها بدلا من الادعاءات العامة. قبل تقديم العرض، يجب على المشتري أن يعرف:
- ضغط التشغيل
- ضغط الإثبات المطلوب
- وسط اختبار
- مدة الانتظار
- معدل التسرب المسموح به
- درجة حرارة التشغيل
- تحمل الاستواء
- متطلب خشونة السطح
- الأبعاد الحرجة
- وثائق الفحص المطلوبة
يجب على المورد أيضا التأكد مما إذا كانت اختبارات التسرب، واختبار الضغط، وفحص CMM، وقياس الأسطح، وتقارير الاختبار متاحة للمشروع المقترح.
معلومات تصميم الصفيحة الباردة المطلوبة لتقديم السعر
تتيح المعلومات الفنية الكاملة للمصنع تقييم متطلبات التشغيل والربط والاختبار والتشطيب والإنتاج معا.
| مدخل RFQ | ماذا نقدم؟ | لماذا هذا مهم |
|---|---|---|
| نموذج CAD ثلاثي الأبعاد | هندسة الأجزاء والتجميع الكاملة | يحدد القنوات، والمنفذ، والغلاف، والشكل الخارجي |
| الرسم ثنائي الأبعاد | التسامحات، GD&T، الخيوط، الملاحظات، والمرجعيات | يحدد متطلبات القبول القابلة للقياس |
| المادة | السبيكة والطبقة العصبية | يؤثر على التشغيل اليدوي وملاءمة الربط |
| الحجم العام | الطول والعرض والسماكة | يحدد توافق الآلة والتركيبات |
| تصميم القناة | العرض، العمق، المسار، وسماكة الجدران | يؤثر على التدفق، والتشغيل، وخلوص اللحام |
| تصميم الغلاف | المادة والسمك | يؤثر على تصميم المفصل وسلوكه الهيكلي |
| سائل التبريد | النوع والتركيز | يؤثر على توافق المواد وتنظيفها |
| متطلبات التدفق | معدل التدفق وهدف انخفاض الضغط | دعم تقييم القناة |
| ظروف التشغيل | الضغط ودرجة الحرارة | يحدد المطالب الوظيفية |
| متطلبات الاختبار | ضغط البرودة، حد التسرب، ووقت التثبيت | تعريف إجراءات التحقق من الصحة |
| سطح التثبيت | الاستواء وخشونة السطح | يؤثر على التلامس الحراري |
| النهاية | التضخيم أو الطلاء أو التغيب أو التصنيع | يؤثر على الحماية من التآكل والأبعاد |
| الكمية | حجم النموذج الأولي، الحلقة التجريبية، والإنتاج | يؤثر على التركيبات وتخطيط العمليات |
| الوثائق | تقارير المواد والفحص والاختبار | يحدد مخرجات الجودة |
فقدان معلومات الضغط أو التسامح أو المواد أو الاختبار يمكن أن يؤدي إلى تأخير عرض الأسعار وخلق حالة من عدم اليقين أثناء الإنتاج.
مراقبة الجودة للألواح الباردة الملحومة بالاحتكاك
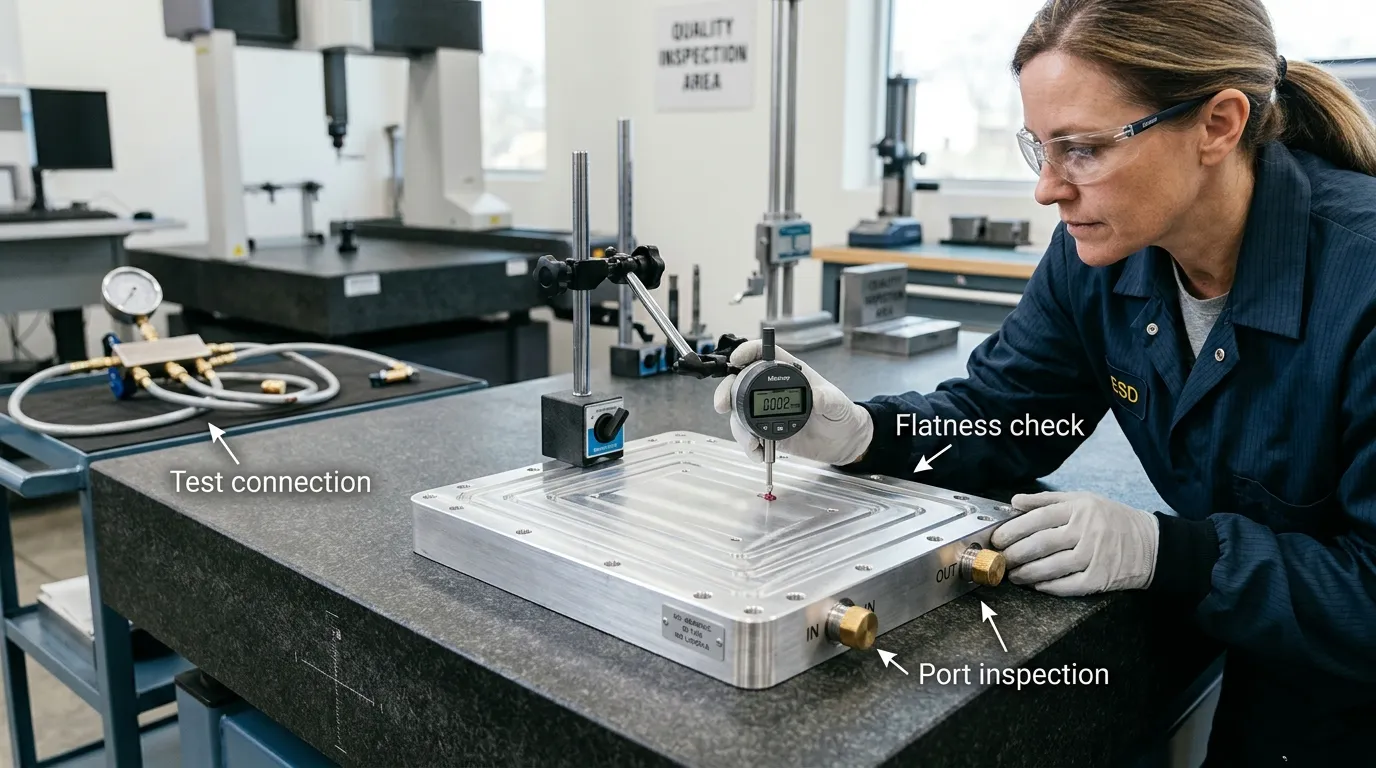
يجب أن تغطي مراقبة جودة الألواح الباردة المادة الأساسية، والقنوات المشغلة، وتشغيل التوصيلات، وأبعاد ما بعد اللحام، والنظافة، وسلامة الضغط.
قد تشمل خطة الفحص المناسبة:
- التحقق من المواد
- الرسم والتحكم في المراجعة
- الفحوصات البعدية أثناء العملية
- فحص عمق القناة وسماكة الجدار
- التحقق من محاذاة الغطاء والقاعدة
- فحوصات التركيب والإعداد
- سجلات عملية اللحام
- الفحص البصري للحام
- الفحص البعدي العام
- قياس تسطح سطح التركيب
- التحقق من خشونة السطح
- فحص المنفذ والخيوط
- تنظيف القنوات الداخلية
- اختبار التسرب
- اختبار الضغط
- مراجعة التقرير النهائي
- التغليف الواقي
| الخاصية | مصدر المتطلبات | التحقق المحتمل |
|---|---|---|
| الأبعاد العامة | رسم العملاء | CMM أو الفحص البعدي |
| تسطح التثبيت | رسم العملاء | CMM أو قياس السطح |
| خشونة السطح | رسم العملاء | قياس الخشونة |
| أداء التسرب | المواصفات المتفق عليها للاختبار | اختبار التسرب |
| سلامة الضغط | شرط الإثبات المتفق عليه | اختبار الضغط |
| جودة المنفذ والخيوط | مواصفات الرسم والخيوط | المقاييس والفحص البعدي |
| المادة | مواصفات الشراء والرسم | سجل الشهادة أو التتبع |
| التشطيب السطحي | مواصفات الرسم والتشطيب | الفحص البصري والأبعاد |
يجب أن تستند التسامحات المحددة، وتصنيفات الضغط، وحدود التسرب إلى متطلبات العميل والقدرة التصنيعية المؤكدة.
مقارنة FSW بطرق الربط الأخرى للألواح الباردة
يجب اختيار طريقة الربط بناء على المادة، تعقيد القناة، حجم الإنتاج، الوصول إلى الأدوات، قابلية الخدمة، ومتطلبات القبول.
| الطريقة | القوة المحتملة | القيد الرئيسي |
|---|---|---|
| اللحام بالاحتكاك بالتحريك | الربط في الحالة الصلبة لتجميعات الألمنيوم المناسبة | يتطلب معدات متخصصة، ووصول للمفاصل، وهندسة معتمدة |
| اللحام بالفراغ | يمكن ربط البنى الداخلية المعقدة | يتطلب التحكم في عملية الفرن والمعادن الحشوة |
| اللحام بالاندماج | عملية الانضمام المتاحة على نطاق واسع | ارتفاع مخاطر الحرارة المدخلة والتشوه المرتبط بالانصهار |
| الإغلاق الميكانيكي | قابلة للإزالة وعملية لبعض النماذج الأولية | يتطلب حشيات ومثبتات وإدارة طويلة الأمد للختم |
| الترابط | درجة حرارة الربط المنخفضة | يعتمد ذلك على توافق المادة اللاصقة ومتانته |
FSW ليست تلقائيا أفضل طريقة لكل لوحة باردة. يجب اتخاذ القرار أثناء مراجعة DFM بعد معرفة هندسة القناة، السبيكة، التغطية، الضغط، الحجم، ومتطلبات الاختبار.
تطبيقات لألواح البرودة المخصصة للطاقة الفضائية
يمكن تقييم الألواح السائلة الباردة الملحومة بالتحريك الاحتكاكي لأنظمة إدارة الحرارة المستخدمة في:
- أجهزة مراكز البيانات
- تبريد الخوادم بالذكاء الاصطناعي
- إلكترونيات الطاقة
- أنظمة IGBT والعاكس
- بطاريات وأنظمة دفع السيارات الكهربائية
- معدات تخزين الطاقة
- الليزر الصناعي
- أنظمة الأتمتة
- المعدات الطبية والمخبرية
تختلف متطلبات التطبيق المحددة. على سبيل المثال،ألواح السائل الباردة في مراكز البياناتوألواح تبريد الخوادم بالذكاء الاصطناعيقد تعطي الأولوية للواجهات الحرارية المدمجة، والتحكم في التدفق، وسلامة الضغط، وهندسة التثبيت القابلة للتكرار.
اختيار المواد يؤثر أيضا على مسار التصنيع. يمكن للمشترين الذين يقارنون الألمنيوم بمادة حرارية أخرى أن يشاهدواألواح باردة من النحاس، لكن بناء النحاس قد يتطلب طريقة توصيل مختلفة وتأهيل عملية مختلف.
لماذا العمل مع SunOn؟
تدعم SunOn مشاريع التصنيع المخصصة من مراجعة الرسومات مرورا بالتشغيل، والتشطيب، والفحص، وتخطيط الإنتاج. بالنسبة لمشاريع اللوحة الباردة، تكون القدرات الموثقة للشركة أكثر صلة ب:
- تصنيع الألمنيوم المخصص
- الطحن CNC للقنوات والجيوب
- التشغيل متعدد الأوجه
- الثقوب، الخيوط، وميزات المنافذ
- الألواح الحرارية ومكونات المشتت الحراري
- مراجعة DFM
- تشطيب السطح
- الفحص البعدي
- النموذج الأولي ودعم الإنتاج
- تنسيق أوسع للجمعية
بالنسبة لطلب اللوحة الباردة من FSW، يجب على المشترين طلب تأكيد مباشر ل:
- ما إذا كان يتم تنفيذ FSW داخليا
- نوع الآلة وغلاف العمل
- سبائك الألمنيوم المدعومة
- سماكة الصفائح والغطاء المدعومة
- التكوينات المتاحة للمفاصل
- نهج التحكم في التثبيت والتشويه
- توثيق عملية اللحام
- معدات اختبار التسرب والضغط
- توفر تقارير التفتيش
- النموذج الأولي والقدرة الإنتاجية
يميز هذا التحقق بين القدرة التصنيعية المؤكدة والادعاءات التسويقية العامة ويساعد الطرفين على تحديد نطاق عرض سعر دقيق.
الأسئلة الشائعة
ما هو الطبق البارد الملحوم بالاحتكاك؟
هو مكون مبرد سائل مصنوع من صفيحة قاعدة مصنعة وغطاء متصل عبر لحام احتكاكي بالتحريك. تحمل القنوات الداخلية سائل التبريد بينما يلامس السطح الخارجي المكون المولد للحرارة.
هل تقوم SunOn بأداء FSW داخليا؟
لم يتم تأكيد قدرة FSW الداخلية في المعلومات المتاحة حاليا من SunOn. يجب على المشترين طلب تأكيد كتابي للمعدات، وموقع الإنتاج، والمواد المدعومة، والأبعاد، والاختبارات قبل تقديم الطلب.
أي سبائك ألمنيوم يمكن لحامها بالاحتكاك من SunOn؟
لا يوجد حاليا أي مجموعة سبائك خاصة ب SunOn من سبائك FSW. يجب تقديم السبيكة والطقس المطلوبة مع الرسم حتى يمكن مراجعة إمكانية التشغيل والربط بالميكانيك.
ما هي أبعاد وسمك الألواح الباردة المدعومة؟
تعتمد الأبعاد المدعومة على آلات CNC المتاحة، ومعدات FSW، والتركيبات، والوصول إلى الأدوات، وتصميم المفاصل. قدم نموذج التصميم الكامل والرسم الكامل للتأكد من المشروع المحدد.
ما هي الملفات المطلوبة للحصول على عرض سعر؟
قدم نموذج CAD ثلاثي الأبعاد، رسم ثنائي الأبعاد، درجة المواد، الكميات، تصميم القناة، تصميم الغطاء، ضغط التشغيل، سائل التبريد، التسطح، التشطيب، متطلبات الفحص، ومعايير الاختبار.
هل يمكن لصن أون تصنيع قنوات سائل التبريد قبل اللحام؟
توفر SunOn تصنيع CNC دقيق مخصص، بما في ذلك تشغيل الألواح والجيوب والفتحات والثقوب والخيوط والمكونات الحرارية. يجب التأكد من منظار التشغيل البارد الدقيق أثناء مراجعة DFM.
كيف يتم اختبار ألواح التسرب؟
يجب أن تتبع الاختبارات طريقة متفق عليها تحدد وسط الاختبار، والضغط، ومدة الاحتفاظ، ودرجة الحرارة، ومعدل التسرب المسموح به. تأكد من المعدات المتاحة وتنسيق الإبلاغ قبل الطلب.
هل يمكن لصن أون تقديم تقارير اختبار الضغط والفحص؟
دعم الفحص العام هو جزء من خدمة التصنيع الأوسع لشركة SunOn، لكن يجب تأكيد اختبار الضغط الخاص بالألواح الباردة وتوفر التقارير للمشروع.
هل تتوفر تقنية التشغيل المسطح بعد اللحام؟
يمكن استخدام الماكينات CNC بعد اللحام لإنهاء أسطح التثبيت أو استعادة الأبعاد المحددة حيثما يسمح التصميم بذلك. تعتمد العملية النهائية على نسبة المخزون، والتشويه، والتسامح، ومتطلبات السطح.
كيف يقارن FSW باللحام بالتفريغ؟
يستخدم FSW وصلة حالة صلبة تعمل ميكانيكيا على مسار لحام يمكن الوصول إليه. يستخدم اللحام بالتفريغ الحرارة ومواد الحشو وقد يناسب الهياكل الداخلية الأكثر تعقيدا. تعتمد الطريقة الصحيحة على متطلبات الهندسة والمادة والحجم والأداء.
هل يمكن استخدام الألواح الباردة النحاسية للاستخدام البارد؟
يمكن تطبيق FSW على بعض المواد خارج الألمنيوم، لكن النحاس يتطلب معدات مختلفة، وأدوات، ومعايير عملية، وتحقق مختلف. لم يتم تأكيد قدرة SunOn على FSW النحاسي.
هل يمكن لصن أون دعم النماذج الأولية وكميات الإنتاج؟
تدعم SunOn تصنيع CNC من النماذج الأولية حتى الإنتاج. يجب تأكيد كميات النماذج الأولية للعمالقة البحرية، والتركيبات، ومتطلبات التحقق، والقدرة الإنتاجية بشكل منفصل.
اطلب عرض سعر للوحة باردة ملحومة بالاحتكاك والتحريك
قم بتحميل نموذج الرسم ثنائي الأبعاد والتصميم ثلاثي الأبعاد لمراجعة قابلية التصنيع وعرض الأسعار. يشمل المادة، وتخطيط القناة، وتصميم الغطاء، وسائل التبريد، وضغط التشغيل، وهدف انخفاض الضغط، والاستواء، وتشطيب السطح، والكمية، ومتطلبات الفحص، ومعايير التسرب أو اختبار الضغط.
اطلب من SunOn تأكيد نطاق التشغيل CNC، ومسؤولية إنتاج FSW، وقدرة المعدات، والأبعاد المدعومة، ووثائق الجودة، وخطة التسليم قبل الموافقة على الإنتاج.
