


التشكيل بالحقن للإنتاج الضخم: التبريد، التجاويف، والعمليات الهجينة
التشكيل بالحقن للإنتاج الضخم ليس مجرد عملية لزيادة إنتاج الآلة. يعتمد الإنتاج المستقر والكبير على التحكم المنسق في تصميم القطع، وهيكل القالب، وتدفق المواد، ونقل الحرارة، وتوازن التجويف، ومعلمات العملية، والأتمتة، والفحص.
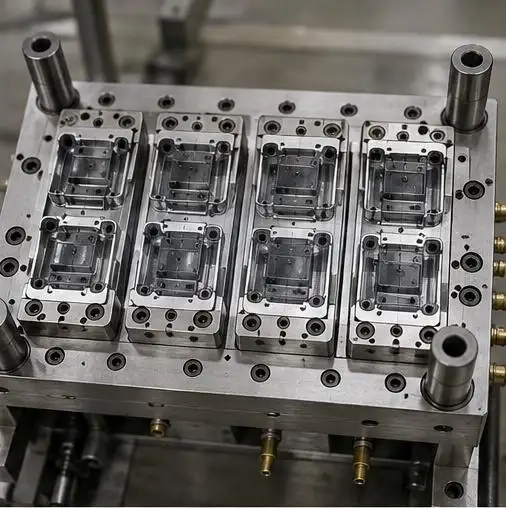
في SunOn، نقوم بتقييم القولبة بالحقن للإنتاج الضخم كنظام تصنيع متكامل. يمكن دمج تقنيات مثل التبريد التوافقي، والأدوات متعددة التجاويف، والتشكيل بالإدخالات، والتشكيل المفرط، والتصنيع CNC، والعمليات الثانوية المؤتمتة وفقا لهندسة الجزء، والطلب السنوي، ومتطلبات الجودة، واقتصاديات الإنتاج.
الأساس التقني لتشكيل الحقن بالإنتاج الضخم
تشمل دورة التشكيل القياسية التلدين، الحقن، التعبئة، التبريد، فتح القالب، والطرد. كل مرحلة من مراحل العملية تؤثر على اتساق المنتج النهائي.
• التلدين: يتم تسخين حبيبات البوليمر وإذابتها جزئيا بتطبيق القص داخل البرميل حتى تتكون كتلة تذوب بالكامل.
• الحقن: يتحرك المسمار للأمام ويدفع الصهر عبر الأنبوب والمخرج والبوابة ويملأ التجويف.
• التعبئة: تبقى البوابة مفتوحة خلال هذه المرحلة، ويطبق ضغط إضافي لتعويض الانكماش الحجمي.
• التبريد: تزال الحرارة أثناء التبريد من البوليمر وتنقل إلى القالب الذي يزال من دائرة التبريد.
• القذف: يفتح القالب بعد أن يصل الجزء إلى صلابة كافية لإزالته دون التسبب في أي تشوه غير مقبول.
يجب تحديد ضغط الحقن، ودرجة حرارة الانصهار، ودرجة حرارة القالب، وسرعة الحقن، وضغط التعبئة، ووقت التبريد من خلال بيانات المواد، وتجارب القوالب، والتحقق من العملية. قيمة ضغط أو تحمل واحدة غير مناسبة لكل مشروع تشكيل حقن الإنتاج الضخم.
لماذا يهم تصميم التبريد
يمثل التبريد عادة نسبة كبيرة من دورة التشكيل بالحقن الكاملة. تشير المراجعات الفنية إلى أن التبريد يمكن أن يشكل حوالي 50–80٪ من إجمالي مدة الدورة، وذلك حسب نوع البوليمر والهندسة وسمك الجدران وتصميم القالب.
يؤدي اختلال التوازن الحراري إلى عدة مشاكل، منها:
• تأثير ووهلر: يسبب التعرض الحراري غير الموحد فروقات التمدد والانقباض في المكونات التي يتم تسخينها وتبريدها بشكل غير متساو.
• الووربيج: يشير ذلك إلى الخلل الداخلي والتشويه الناتج والتغيرات في أبعاد المكون.
• أوقات دورة ممتدة: قد تحتاج المناطق المعرضة للمناطق الساخنة إلى تبريد طويل للوصول إلى درجة حرارة آمنة للقذف.
• التغير الأبعادي: التغيرات في درجة حرارة القالب تؤثر على حجم القطعة ومدى اتساق هذه النتيجة.
لهذه الأسباب، يعد تصميم أنظمة التبريد مهمة هندسية مركزية في التشكيل بالحقن للإنتاج الضخم.
قنوات التبريد التوافقية
عادة ما تنتج قنوات التبريد التقليدية عن طريق الحفر المستقيم. هذه الطريقة عملية، لكن القنوات المستقيمة لا يمكنها دائما الحفاظ على مسافة ثابتة من الأسطح المنحنية أو النوى العميقة أو الأضلاع أو الخطوط المعقدة.
تتبع قنوات التبريد التوافقي شكل سطح التشكيل بشكل أوثق. عادة ما يتم إنتاجها في إدخالات الأدوات من خلال تصنيع المواد المعدنية المضافة أو التصنيع المضاف والطرح المجمع.
| عامل الهندسة | التبريد التقليدي | التبريد التوافقي |
| هندسة القناة | في الغالب مستقيم | يتبع خطوط التجويف |
| التوزيع الحراري | قد تخلق مناطق محلية ساخنة | يمكن أن يحسن تجانس درجة الحرارة |
| طريقة التصنيع | الحفر والتشغيل | غالبا ما يكون التصنيع الإضافي بالإضافة إلى التشطيب |
| تكلفة الأدوات | عموما أقل | عموما أعلى |
| الصيانة | الأمر بسيط نسبيا | يتطلب تخطيط جودة المياه والوصول إلى القنوات |
| أفضل تطبيق | هندسة بسيطة وسهلة الوصول | هندسة عميقة أو منحنية أو غير متساوية حراريا |
يمكن أن يدعم التبريد التوافقي أوقات تبريد أقصر وتقليل التشوه، لكن النتائج تعتمد على التطبيق الخاص. يجب تقييم قطر القناة، الميل، المسافة من التجويف، تدفق سائل التبريد، فقدان الضغط، قوة العفن، خطر التآكل، والوصول إلى التنظيف.
أدوات متعددة التجاويف لزيادة الكفاءة
تتيح الأدوات متعددة التجاويف تصنيع أجزاء متطابقة وكبيرة الحجم في دورة إنتاج واحدة. عند تطبيقه على القولبة بالحقن الضخمة، يقل وقت الانتظار لكل مكون بشكل كبير، بافتراض أن جميع التجاويفات تحافظ على نفس البيئة نسبيا لعمليات التعبئة والتعبئة والتبريد والطرد.
بالنسبة للعناصر التصميمية المعطاة، يوصى بما يلي:
•المسارات المتوازنة: يجب أن يهدف تصميم مسار الصهر إلى تقليل الفرق بين التجاويف من حيث الضغط ودرجة الحرارة.
• البوابات الموحدة: يجب أن يكون حجم ومكان البوابة متطابقا ويسمح بملء جميع التجاويف بشكل متساو.
• التبريد المتوازن: يجب تحقيق تبريد وتحكم موحد في درجة الحرارة في جميع التجاويف.
• عناصر الآلة المتوازنة: يجب أن تكون جميع عناصر الآلة التي تشكل القالب متشابهة.
• الإخراج المستقر: يجب إخراج جميع المكونات دون أي مشاكل مثل التشوه، علامات السحب، فشل القذف الآلي، وغيرها.
يجب إجراء عزل التجويف باستخدام استراتيجيات إغلاق أو حجب التجويف للسماح بصيانة تجاويف أخرى مع الحفاظ على الإنتاج.
يمكن أن يؤدي عدد التسوس الأعلى إلى نتائج سيئة. زيادة عدد التجاويفات تزيد من حجم الأداة، والتكاليف الأولية، وتعقيد العملية، وتزيد الحاجة إلى الصيانة. يصبح توازن التدفق أمرا حاسما، حيث يمكن أن تختلف اللزوجة ودرجة حرارة الصهر في النظام متعدد التجاويف.
التصنيع الهجين في القولبة بالحقن
التصنيع الهجين هو استخدام تقنيات تصنيع متعددة معا لإلغاء خطوات التجميع أو لإدخال ميزات إضافية.
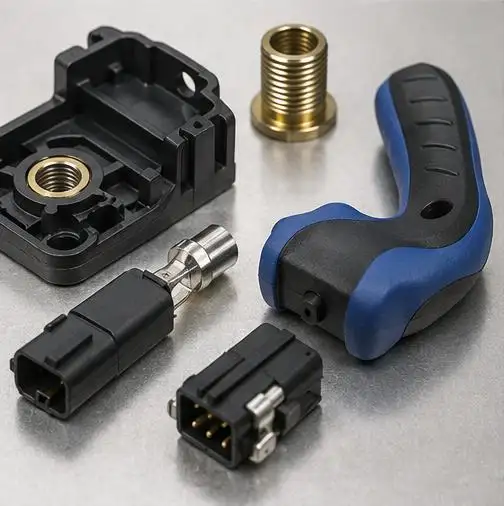
• التشكيل الداخلي: يمكن وضع إدخالات من خيوط معدنية، أطراف، بوشينغز، مغناطيسات، أو مكونات إلكترونية في القالب قبل عملية الحقن.
• التشكيل ذو الطلقتين: عندما تكون الأدوات والتكوين الصحيح للآلة في مكانها، يمكن حقن مادتين أو لونين متوافقتين على شكل سلسلة.
•التشغيل الصناعي (CNC): بعد عملية التقوب، يمكن إجراء ثقوب دقيقة، وأسطح ختم، وتعديلات تصميمية صغيرة.
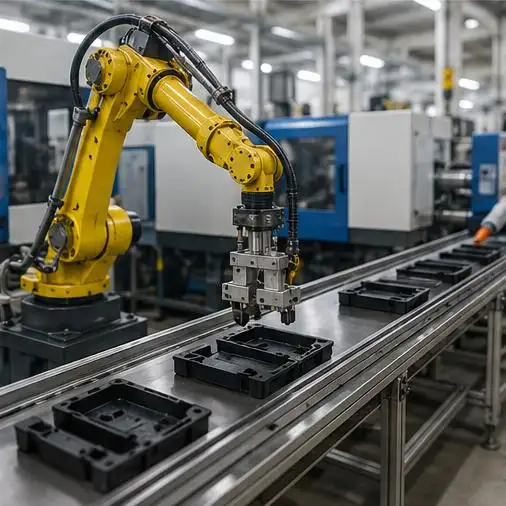
• العمليات الثانوية: يمكن دمج عملية الإنتاج بسهولة مع عمليات مثل الطلاء، الطلاء، الطلاء بالأشعة فوق البنفسجية، الطباعة، اللحام بالموجات فوق الصوتية، والتجميع الميكانيكي.
تدعم SunOn تصميم القوالب، وتحليل DFM وتدفق القالب، والأدوات، والقولب، والتصنيع CNC، والتشطيب، والتجميع، والإنتاج النهائي، وتحمل شهادات ISO 9001:2015، ISO 14001:2015، وIATF 16949:2016.
صن أون'النهج الهندسي
لكل برنامج حقن التشكيل الضخم، نقوم بمراجعة:
• هندسة الأجزاء: يتم تقييم سمك الجدار، الأضلاع، الزخارف، الغاطب، القطع التحتية، خطوط اللحام، وأسطح القذف أثناء DFM.
• سلوك المواد: يتم تقييم ABS، PC، PC/ABS، PP، POM، نايلون، PE، PET، ودرجات أخرى وفقا للمتطلبات الوظيفية.
• بنية الأدوات: عدد التجويف، نوع العرض، موقع البوابة، التهوية، التبريد، درجة الفولاذ، والوصول إلى الصيانة محددة معا.
•التحقق من العملية: تجارب القالب بالتزامن مع الفحص البعدي تحدد نافذة معالجة مستقرة.
مع أكثر من29 عاما من الخبرة الهندسية والتصنيعية، توفر SunOn دعم المشاريع من تصميم المنتج وتطوير الأدوات إلى التشكيل الضخم بالحقن، والتشطيب، والتجميع، والتغليف. الهدف ليس تطبيق كل التقنيات المتاحة، بل اختيار مسار تصنيع يوازن بين الإنتاج والجودة والاستثمار في الأدوات واستقرار الإنتاج على المدى الطويل.
الأسئلة الشائعة
س1. ما هو التصنيع الهجين؟
التصنيع الهجين يدمج أنظمة مثل القولبة بالحقن وعملية واحدة أخرى على الأقل مثل التشغيل أو التجميع باستخدام CNC.
س2. ما هو الغرض من التبريد التوافقي؟
التبريد التوافقي يحسن ثبات تبريد الأجزاء ويتحكم في التشوه ووقت الدورة.
س3. ماذا يعني التشكيل متعدد التجاويف؟
التشكيل متعدد التجاويف هو القدرة على إنشاء العديد من الأجزاء النهائية المتطابقة في دورة واحدة.
س4. هل المزيد من التسوس أفضل؟
ليس دائما. تزيد التجاويفات الأكبر من الإنتاج لكنها تتطلب تحكما أكثر صرامة في العملية واستثمارا أعلى في الأدوات، ويعتمد عدد التجاويف الصحيح على تعقيد القطع، ومتطلبات التحمل، والحجم المتوقع.
س5. هل يسمح التشكيل بالحقن للإنتاج الضخم باستخدام أجزاء ذات جدران رقيقة؟
نعم، مع المواد المناسبة وتصميم البوابات وإعدادات العملية والأدوات.
